Sommario
1. Il problema dell’incollaggio degli spezzoni in forno: quando la precisione di taglio diventa un rischio
Nell’industria siderurgica e nella lavorazione dei metalli, la qualità delle macchine è cresciuta enormemente negli ultimi anni. Le moderne segatrici sono in grado di produrre tagli estremamente precisi, con superfici regolari e quasi perfettamente lisce. Un risultato che, apparentemente, dovrebbe solo portare vantaggi. In realtà, questa stessa perfezione geometrica nasconde un’insidia operativa seria e spesso sottovalutata: il rischio di incollaggio degli spezzoni durante il riscaldo in forno.
Quando spezzoni con superfici di taglio molto regolari vengono impilati e introdotti nel forno di riscaldo, le loro facce a contatto si trovano in una condizione quasi ideale per innescare fenomeni di adesione. Il risultato è quello che gli operatori conoscono bene: i pezzi arrivano “a pacchetto”, incollati tra loro, rendendo impossibile o difficoltoso l’alimentazione regolare della linea a valle.
Questo problema si manifesta con tre conseguenze dirette e misurabili:
- Riscaldo non uniforme degli spezzoni, con gradienti termici che compromettono la qualità del pezzo finito.
- Caduta dei pezzi a “pacchetto”, con rischi per la sicurezza degli operatori e danni agli impianti.
- Blocchi continui alle linee automatiche, con fermi produzione che si traducono direttamente in perdite economiche.
Per i responsabili di produzione e gli ingegneri di processo che gestiscono impianti ad alta automazione, questo tipo di fermo non è solo un disagio: è un costo reale, ripetuto, prevedibile e prevenibile.
2. Cosa succede fisicamente durante il riscaldo
Per comprendere perché la soluzione a base di calce funziona, è utile capire brevemente il meccanismo che genera il problema. Quando due superfici metalliche lisce vengono a contatto sotto pressione e in presenza di calore, si innesca un processo tecnicamente definibile come saldatura in stato solido o sinterizzazione superficiale: esso è tanto più intenso quanto più le superfici sono lisce, pulite e geometricamente combacianti.
Ecco il paradosso industriale: la segatrice moderna lavora così bene da creare le condizioni ottimali per questo tipo di adesione.
La soluzione non può essere “tagliare peggio”: deve essere interrompere il contatto diretto tra le superfici prima che entrino in forno.
3. La soluzione: il sistema di spruzzatura calce-acqua di Die Lubrication Solution
Die Lubrication Solution (DLS) ha progettato e realizzato un impianto specificamente concepito per eliminare il problema dell’incollaggio degli spezzoni alla radice. Prima che gli spezzoni entrino in forno, una miscela controllata di calce e acqua viene applicata direttamente sulla superficie di taglio di ciascun pezzo.
Lo strato sottile di calce che si deposita sulla superficie agisce come una barriera fisica e chimica. La calce, ad alta temperatura, non si comporta come un metallo: non diffonde, non forma legami metallurgici, non aderisce. Al contrario, rimane come uno strato separatore stabile, impedendo efficacemente che le due facce a contatto si “parlino” durante il riscaldo.
Il processo è completamente automatizzato e integrato nella linea produttiva. Non richiede l’intervento manuale degli operatori, non interrompe il flusso produttivo e non altera in alcun modo le caratteristiche metallurgiche del pezzo, che rimane conforme alle specifiche di qualità.
4. Il cuore del sistema: gli atomizzatori Aircom per una spruzzatura millimetrica
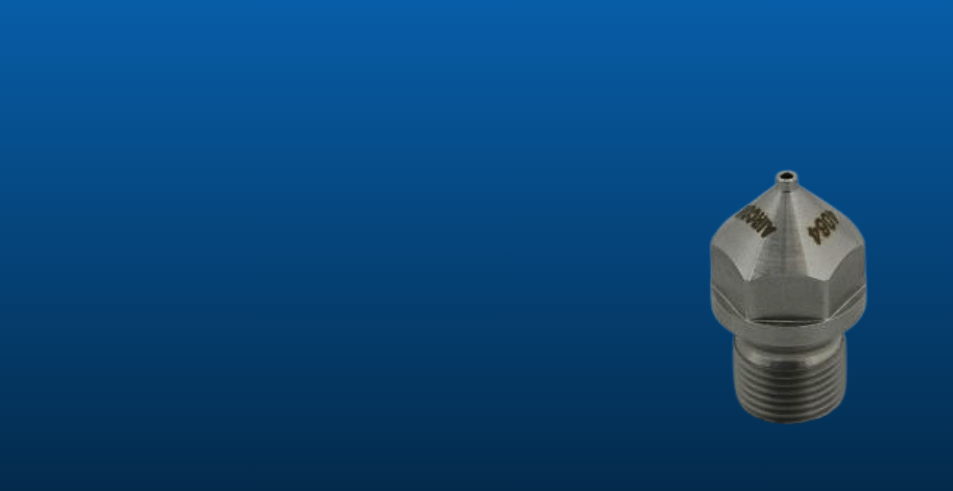
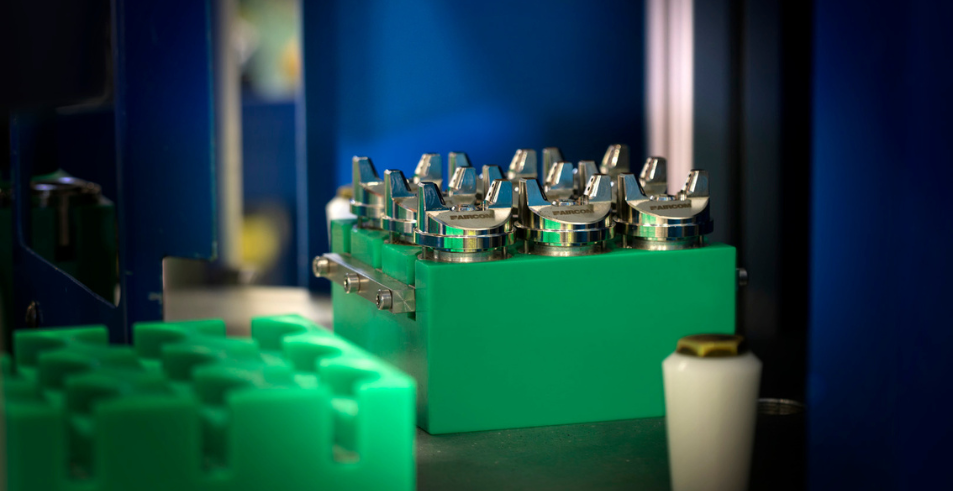
La chiave tecnologica che rende il sistema DLS preciso, affidabile ed economico nell’uso del prodotto è rappresentata dagli atomizzatori forniti da Aircom. Questi componenti sono responsabili di trasformare la miscela di calce e acqua in una nebbia finissima e distribuita in modo uniforme sulla superficie target dello spezzone.
La scelta degli atomizzatori non è un dettaglio secondario: è un elemento determinante per le prestazioni dell’intero impianto. Un atomizzatore di qualità insufficiente produce gocce di dimensioni irregolari, spreco di miscela, copertura non omogenea della superficie e potenziali intasamenti nel circuito di alimentazione. Aircom, con la sua lunga esperienza nel settore della spruzzatura industriale, fornisce atomizzatori progettati per operare in ambienti gravosi, con pressioni pneumatiche controllate e una dispersione calibrata che garantisce la copertura ottimale con il minimo consumo di prodotto.
La precisione della spruzzatura si traduce direttamente in:
- Riduzione degli sprechi di calce, con benefici economici sul consumo di prodotto.
- Uniformità della barriera protettiva su tutta la superficie di taglio.
- Assenza di accumuli localizzati che potrebbero interferire con le successive operazioni di lavorazione.
- Pulizia dell’impianto, con minori depositi sulle strutture circostanti.
La partnership tra Aircom e Die Lubrication Solution nasce proprio dalla complementarietà tra la competenza di DLS nella progettazione di impianti di lubrificazione e antiincollaggio, e quella di Aircom nella tecnologia di atomizzazione industriale ad alta precisione.
5. I vantaggi concreti per la tua linea automatica
Chi opera su linee di produzione automatizzate sa che ogni fermo ha un costo che va ben oltre il tempo macchina perso. C’è il costo del riavvio, della verifica dei parametri di processo, del personale impiegato nella risoluzione del blocco, e in alcuni casi del materiale danneggiato o da rilavorare.
L’adozione del sistema di antiincollaggio DLS con atomizzatori Aircom produce vantaggi misurabili su più livelli:
- Riscaldo uniforme e controllato: eliminando l’incollaggio, ogni spezzone viene riscaldato individualmente, raggiungendo la temperatura target in modo omogeneo su tutta la sua sezione. Questo migliora direttamente la qualità metallurgica del semilavorato e la costanza dimensionale del prodotto finito.
- Cadenza costante di arrivo del pezzo caldo: la linea a valle riceve i pezzi con la regolarità prevista dal ciclo di produzione. Non ci sono rallentamenti, accumuli o interruzioni legate a “pacchetti” di pezzi incollati.
- Riduzione significativa dei fermi linea: questo è forse il vantaggio più diretto e quantificabile. Le linee automatiche, che per definizione non tollerano interruzioni non pianificate, raggiungono livelli di OEE (Overall Equipment Effectiveness) sensibilmente più alti.
- Maggiore continuità produttiva: un processo stabile si traduce in una pianificazione più affidabile, in una migliore prevedibilità dei volumi produttivi e in una riduzione dello stress operativo per il personale di reparto.
- Migliore affidabilità del processo di riscaldo: con la barriera di calce, il forno lavora nelle condizioni per cui è stato progettato, senza subire variazioni di carico o interruzioni legate alla gestione degli incollamenti.
6. Perché scegliere la spruzzatura di calce rispetto ad altre soluzioni
Nel corso degli anni, l’industria ha sperimentato diverse strategie per affrontare il problema dell’incollaggio degli spezzoni. Alcune aziende hanno cercato di intervenire sul processo di taglio, accettando finiture superficiali meno precise. Altre hanno modificato i programmi di carica del forno, riducendo il numero di spezzoni impilati. Altre ancora hanno adottato separatori fisici manuali, con ovvi problemi di tempo, costo e sicurezza.
La spruzzatura di calce si afferma come la soluzione tecnicamente ed economicamente superiore per diverse ragioni:
- Non compromette la qualità del taglio: la segatrice può continuare a operare al massimo delle sue prestazioni, producendo superfici precise come richiesto dalla specifica tecnica del prodotto.
- È completamente automatica: una volta installato il sistema DLS, non è richiesto alcun intervento manuale ricorrente. Il processo è integrato nel ciclo produttivo e opera in sincronia con la linea.
- Il prodotto è economico e sicuro: la calce è un materiale abbondante, a basso costo, chimicamente stabile e non pericoloso. Non introduce contaminazioni nel processo metallurgico e non pone problemi di smaltimento o di gestione delle sostanze pericolose.
- È scalabile e adattabile: il sistema può essere configurato per diversi formati di spezzone, diverse portate produttive e diverse tipologie di forno, rendendolo adatto a contesti produttivi molto differenti tra loro.
7. Conclusione: proteggi la continuità produttiva prima che il problema si presenti
Il problema dell’incollaggio degli spezzoni in forno è uno di quei fenomeni che tende a essere gestito reattivamente: si aspetta che si verifichi, poi si interviene. Questa logica ha un costo nascosto enorme, fatto di fermi non pianificati, usura degli impianti, stress operativo e perdita di qualità sul prodotto finito.
La soluzione proposta da Die Lubrication Solutions, con il sistema di spruzzatura calce-acqua e la tecnologia di atomizzazione Aircom, inverte questa logica: il problema viene eliminato prima ancora che si manifesti, con un investimento contenuto e un ritorno misurabile già nei primi cicli produttivi.